压片机选型与工艺适配:从东莞橡塑装备集群看塑料压片成型的技术演进
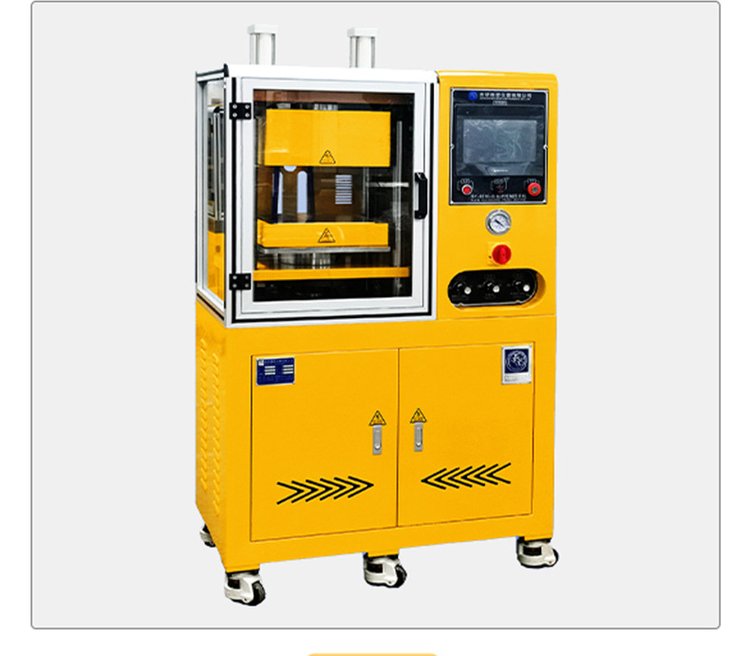
在塑料与橡胶加工链条中,压片机常被视为"配角设备",但其对下游制品致密度、厚度公差与后续工序稳定性的影响,往往被低估。以珠三角橡塑装备制造集群为例,东莞地区聚集了数百家橡塑机械及配套企业,压片机与开炼机、密炼机、挤出机形成紧密的工艺组合,服务于塑料改性、色母粒、再生胶、橡胶混炼等细分场景。本文结合行业公开数据与典型工艺案例,梳理压片机的技术要点与选型逻辑。
一、压片机在橡塑工艺链中的功能定位
压片机的核心任务,是将密炼机或开炼机输出的胶料、塑料熔体,通过双辊或多辊压延,制成厚度可控、表面平整的片材。与塑料压片机相比,橡胶压片机更强调对高黏度物料的剪切与温控能力。行业调研显示,在再生胶与色母粒生产中,压片工序的厚度均匀性直接影响后续破碎、造粒的粒径分布,厚度偏差每增加0.1mm,破碎能耗约上升3%—5%。
从设备配套看,常见组合为"密炼机—开炼机—压片机"或"双螺杆挤出机—压片机"两条路线。前者适合小批量、多配方切换的橡胶混炼场景,后者在塑料改性连续化生产中效率更高。东莞开炼机厂家在整线交付中,通常将压片机辊筒线速度与开炼机出片速度做联动匹配,避免片材堆积或拉伸过度。
二、关键参数与真实工况数据
压片机的选型,不能只看辊筒直径与宽度。以下参数在实际生产中更具参考价值:
- 辊筒速比与线速度:橡胶压片常用速比1:1.1—1:1.3,塑料压片则接近等速;线速度需与上游设备产能匹配,常见范围为8—25m/min。
- 辊面温度控制精度:温控偏差应控制在±2℃以内。某再生胶企业实测表明,辊温波动超过±5℃时,片材收缩率离散度明显增大。
- 辊筒材质与表面处理:冷硬铸铁或合金钢辊面,配合镀铬处理,可延长使用寿命;高填充体系建议选用耐磨堆焊辊面。
- 液压或机械压紧方式:液压压紧对厚度调节更灵活,适合多配方切换;机械压紧结构简单,维护成本较低。
小型开炼机价格区间在数万元至十余万元不等,配套压片机的价格通常占整线投资的10%—20%。二手密炼机与压片机组合在中小型再生胶厂中仍有较大保有量,但需重点核查辊筒磨损量与轴承间隙。
三、典型应用场景与工艺适配案例
以广东某色母粒生产企业为例,其原采用单螺杆挤出后水环切粒,因高填充碳酸钙体系分散不均,产品出现色差。后改为"双螺杆挤出机—压片机—破碎机"路线,压片机辊温设定在85—95℃,片材厚度控制在1.2mm,破碎后粒径分布明显收窄,批次色差投诉下降约四成。这一案例说明,压片机在分散性改善与后续破碎效率之间,起到了承上启下的作用。
在橡胶制品领域,压片机与橡胶机械维修服务的关联度较高。辊筒轴承、液压系统与温控管路是故障高发点,定期检测辊面平行度与液压压力稳定性,可减少非计划停机。对于使用二手设备的工厂,建议在投产前对压片机辊筒做一次全面几何精度校验。
四、选型建议与技术趋势
压片机选型应遵循"先工艺、后设备"的原则:明确物料黏度、填充比例、产能与厚度公差要求,再倒推辊筒规格与驱动功率。对于吹膜机、挤出机等下游设备用户,若涉及自配料环节,压片机可作为中间验证设备,用于小批量配方试制。
技术层面,压片机正朝着在线测厚、自动调节辊缝与集中温控方向演进。部分东莞橡塑机械企业已将压片机纳入整线数据采集系统,实现厚度、温度、速度的实时记录。对于关注吹膜机多少钱一台、双螺杆挤出机配套方案的采购方而言,压片环节的稳定性同样是整线评估中不可忽略的一环。
总体来看,压片机并非孤立设备,其价值体现在工艺链的衔接质量上。理解物料特性、匹配上下游节拍、重视维护数据,才是压片工序降本增效的务实路径。